

Man kann eine Gießerei modernisieren, ohne die Werkshalle komplett umzubauen. Die bewährte Strategie besteht darin, den Engpass zu identifizieren, der die gesamte Produktion ausbremst, und diesen als Erstes zu modernisieren: Hinzufügen einer Roboterzelle neben einer bestehenden Maschine, Integration von Bildverarbeitung in die Linie, Implementierung der Offline-Programmierung oder Ermöglichung der Fernwartung. Der restliche Maschinenpark läuft dabei uneingeschränkt weiter. Hier erfahren Sie, wie Sie vorgehen – und welche kostspieligen Fehler Sie vermeiden sollten.
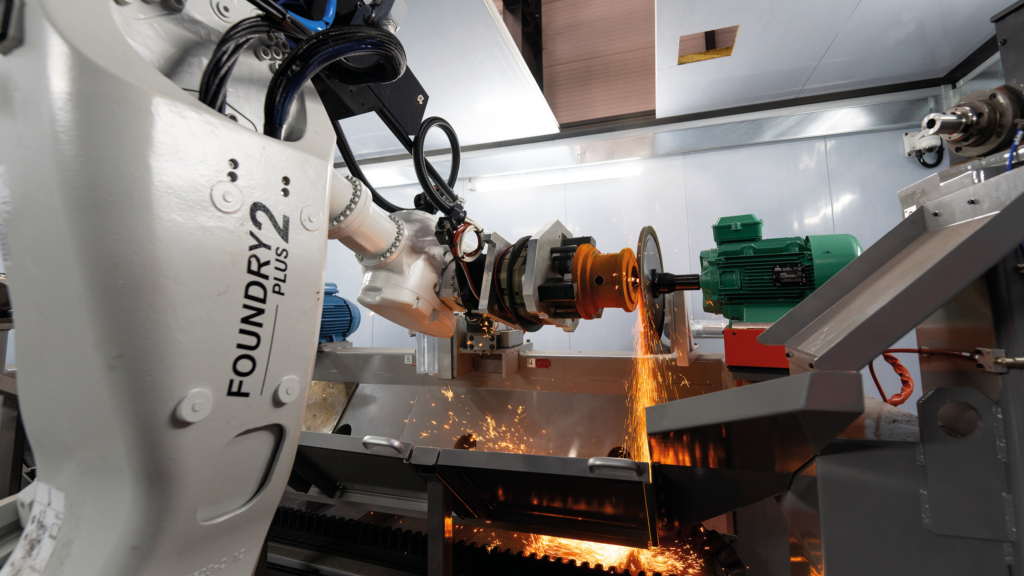
Eine moderne robotergestützte Putzzelle kann in eine bestehende Anlage integriert werden, ohne den gesamten Maschinenpark zu ersetzen
1/ Warum schrittweise modernisieren statt alles zu ersetzen?
Ein älterer Maschinenpark ist kein veralteter Maschinenpark
Eine zwanzig Jahre alte Ausleermaschine oder eine gut gewartete Entgratpresse kann noch jahrelang zuverlässig arbeiten. Was am schnellsten altert, ist selten die Mechanik; es sind die Steuerungssysteme, das Materialhandling rund um die Maschine und das Fehlen von Transparenz bei den Betriebsdaten. Auch die manuellen Arbeitsplätze rund um die Anlagen bleiben oft hinter den Möglichkeiten zurück. Die Modernisierung einer Gießerei bedeutet oft, die Prozesse um die Maschinen herum zu verbessern, anstatt die Maschinen selbst auszutauschen.
Die wahren Kosten eines vollständigen Austauschs
Die reine Ausrüstung ist nur ein Teil der Rechnung. Ein kompletter Austausch erfordert umfangreiche Bauarbeiten, die Neugestaltung von Materialflüssen, wochenlangen Produktionsstillstand und die zeitaufwendige Requalifizierung von Teilen bei Erstausrüstern (OEMs). Für Gießereien, die die Automobil- oder Schienenfahrzeugindustrie beliefern, kann allein diese Requalifizierungsphase Monate dauern.
Eine schrittweise Modernisierung streckt die Investitionsausgaben (CapEx) und begrenzt das Risiko: Jede Phase muss ihre Wirtschaftlichkeit und operative Effizienz unter Beweis stellen, bevor die nächste gestartet wird.
2/ Wo anfangen: Den Engpass in der Werkshalle finden
Das richtige Kriterium: Der Engpass, nicht die älteste Maschine
Der erste Instinkt ist oft, die optisch älteste Anlage zu ersetzen. Die schnellsten Produktivitätssteigerungen erzielt man jedoch fast immer an dem Arbeitsplatz, der den Durchsatz der gesamten Linie limitiert. In den meisten Gießereien liegt dieser Engpass in der Putzerei: beim Entgraten, Schleifen und Abtrennen der Angüsse. Dies sind körperlich schwere Tätigkeiten, die nur schwer mit Personal zu besetzen sind und bei denen die Qualität stark von Bediener zu Bediener schwankt.
Eine Bestandsaufnahme in fünf Fragen
Bevor ein Budget für ein Projekt freigegeben wird, helfen diese fünf Fragen bei der genauen Eingrenzung:
-
An welchem Arbeitsplatz staut sich das meiste Material in Arbeit (WIP)?
-
Wo konzentrieren sich Nacharbeiten, Ausschuss und Kundenreklamationen?
-
An welchen Arbeitsplätzen gibt es die höchste Fluktuation, den höchsten Krankenstand oder ergonomische Einschränkungen?
-
Um welche Teilefamilien (Legierung, Gewicht, Geometrie) und Jahresstückzahlen handelt es sich?
-
Wie viel Platz steht um den Zielarbeitsplatz tatsächlich physisch zur Verfügung?
Die Antworten weisen in der Regel auf einen einzigen prioritären Arbeitsplatz hin. Genau dort sollte das erste Projekt ansetzen.
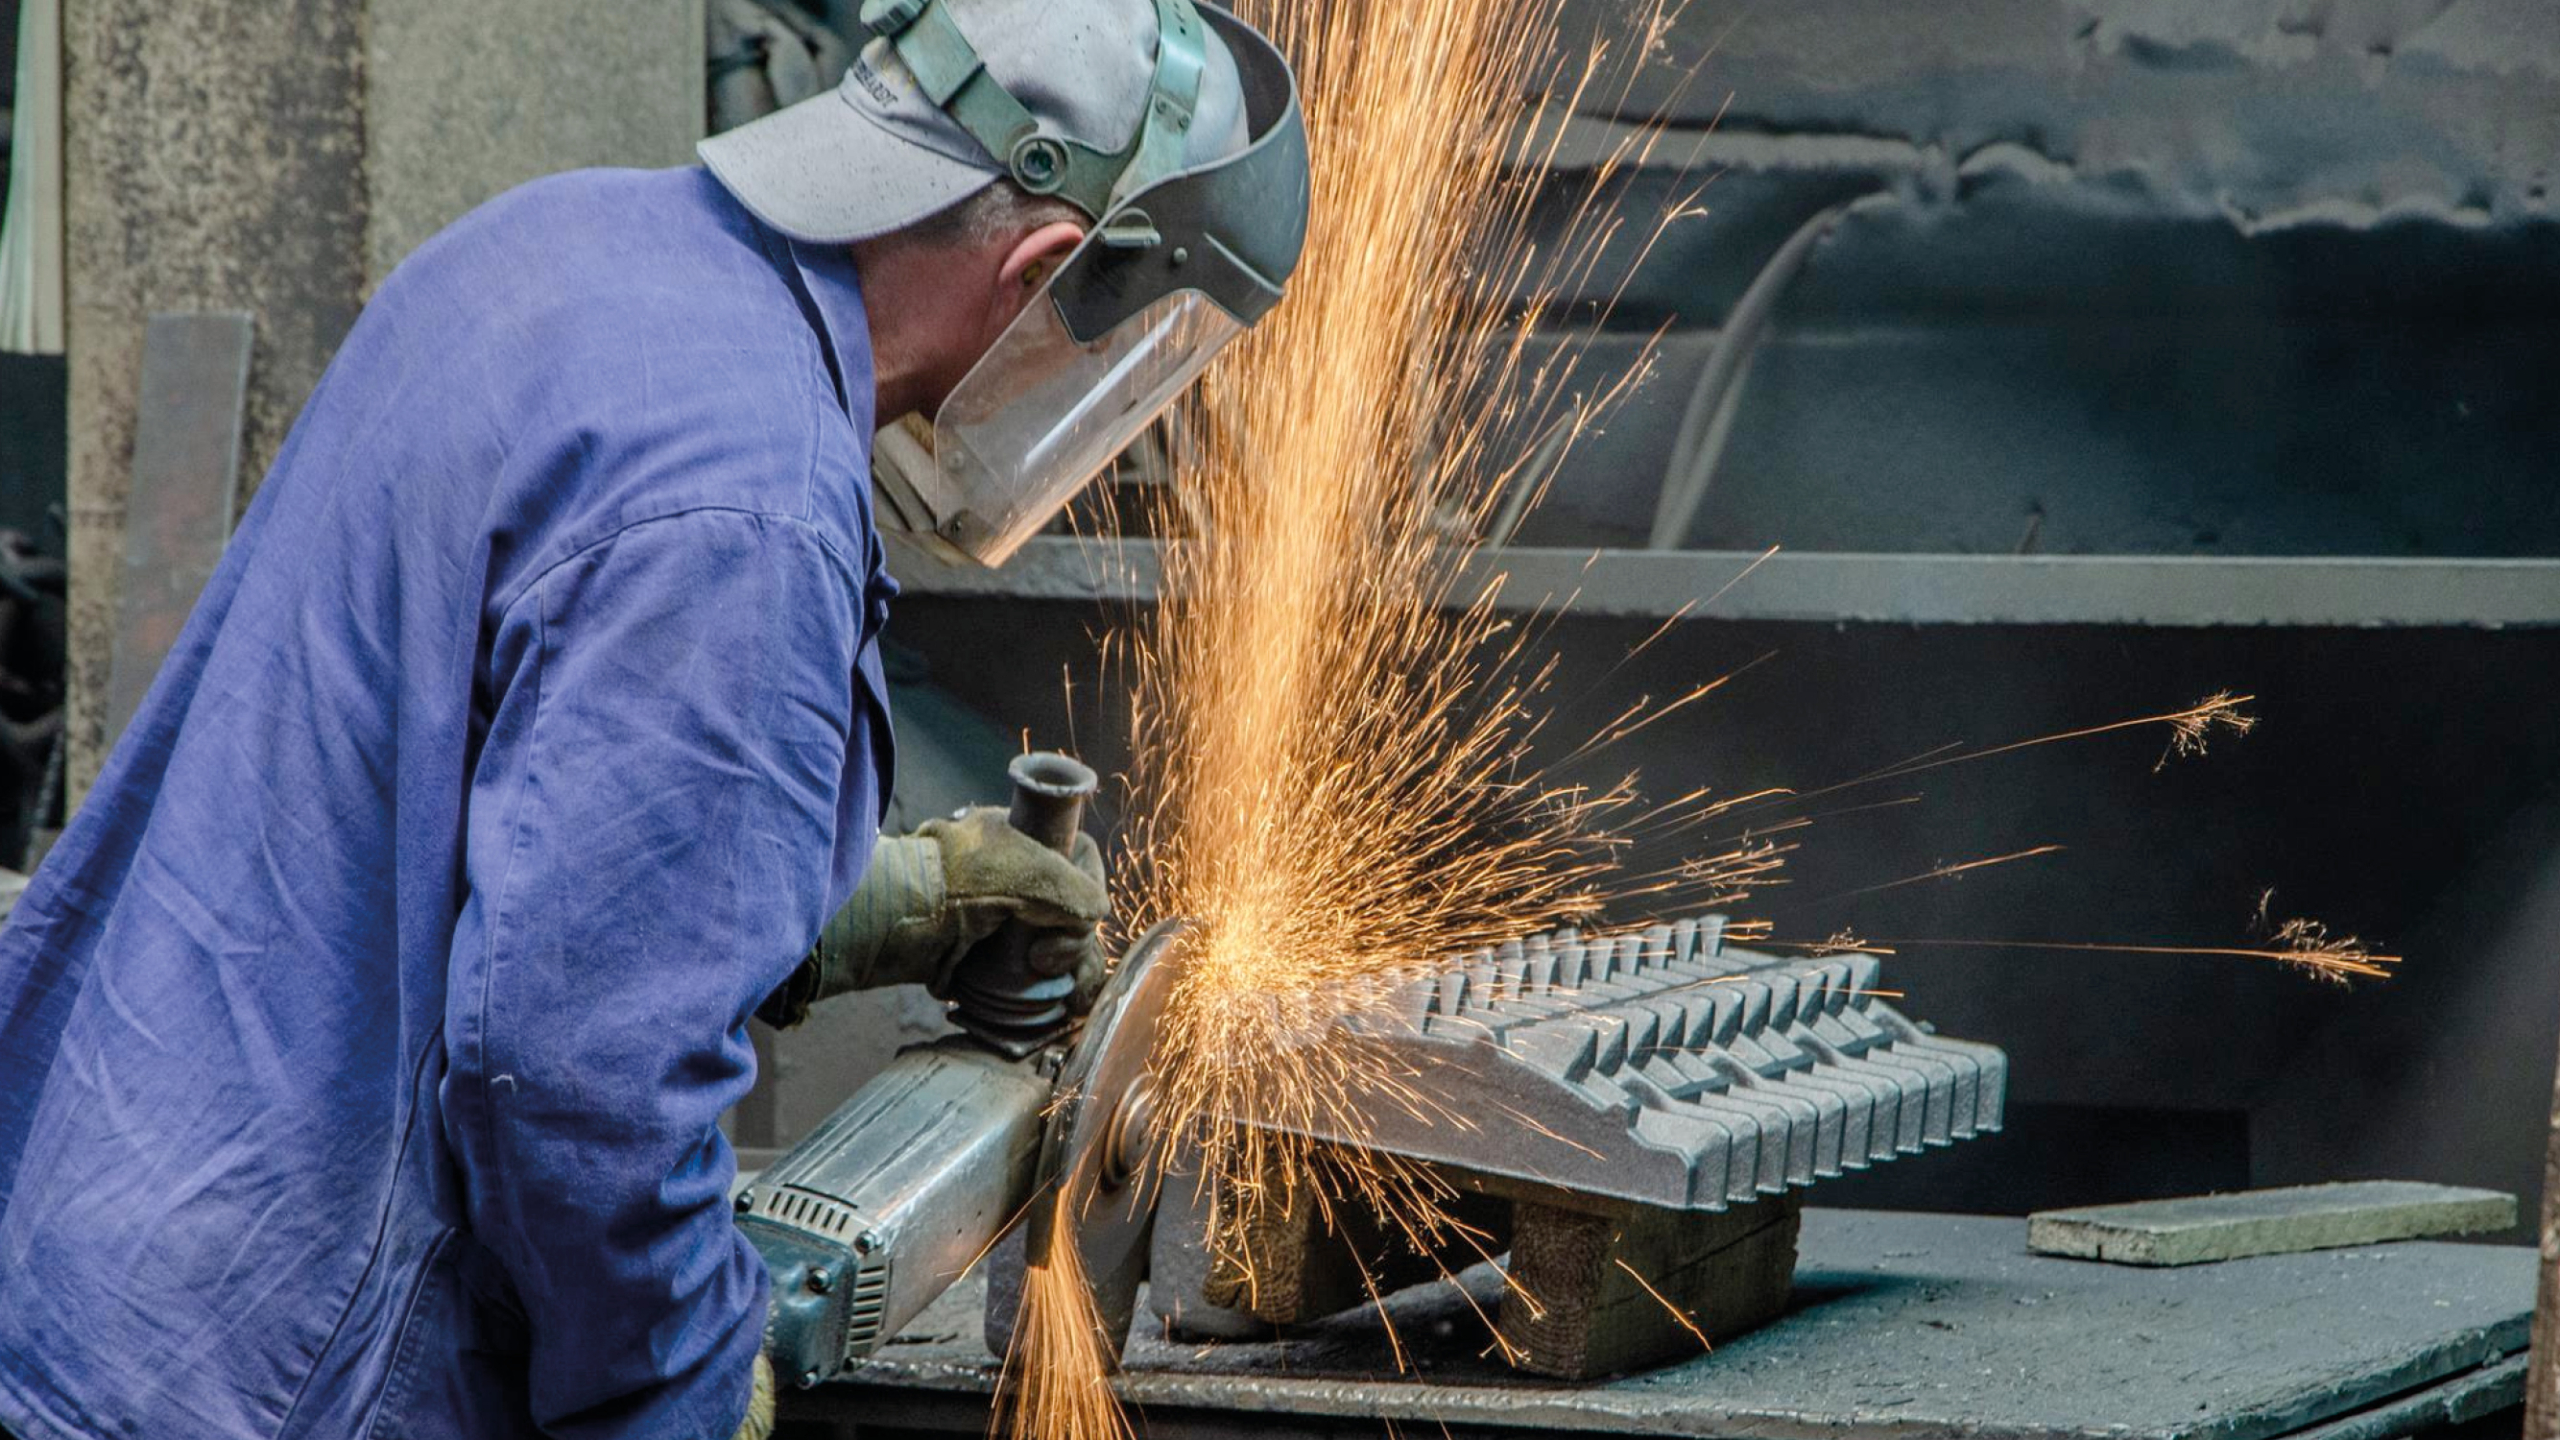
Bediener an einem manuellen Putzplatz
3. Vier Hebel für die Modernisierung, ohne alles zu ersetzen
Eine Roboterzelle an einem bestehenden Arbeitsplatz installieren
Dies ist der offensichtlichste Hebel. Eine robotergestützte Putzzelle ersetzt einen oder mehrere manuelle Arbeitsplätze, ohne die vorgelagerte Formerei oder das Ausleeren zu stören. Standardisierte Zellen (wie die SiiF ECO-Reihe) reduzieren die Investitionskosten und die Lieferzeiten. Für schwere Bauteile bewältigen dedizierte Schwere-Last-Zellen (SiiF HEAVY) Teile mit einem Gewicht von bis zu 15 Tonnen. Das Werk behält seine Kernmaschinen, Materialflüsse und Teams; nur der am stärksten belastete Arbeitsplatz verändert sich grundlegend.
Industrielle Bildverarbeitung in die Linie integrieren
Eine 2D- oder 3D-Kamera lässt sich in eine Roboterzelle integrieren – entweder am Einlauf oder direkt im Arbeitsraum. Diese Technologie eröffnet zahlreiche Möglichkeiten:
-
Präzise Lokalisierung des Gussstücks vor der Bearbeitung.
-
Bewältigung von High-Mix-Produktionschargen durch optionales Hinzufügen von Ein- und Auslaufbändern.
-
Erkennung von Restgraten durch Abgleich mit einem digitalen Referenzmodell.
-
Erfassung aussagekräftiger Produktionsdaten für jedes einzelne Bauteil.
Die 3D-Vision ist häufig der kostengünstigste Weg, um die Anforderungen der Kunden an die Rückverfolgbarkeit (Traceability) zu erfüllen, ohne zusätzliches Personal für die Qualitätskontrolle aufbauen zu müssen. Lösungen für industrielle Bildverarbeitung und Qualitätskontrolle lassen sich nahtlos in bestehende SERF- oder SiiF-Installationen nachrüsten.
Offline-Programmierung nutzen, um Produktionsstillstände zu vermeiden
Eine gängige Sorge in Gießereien mit hoher Variantenvielfalt: Stundenlanges Neuprogrammieren des Roboters für jedes neue Teil, während die Zelle stillsteht. Dank der Offline-Programmierung (z. B. RobotStudio, Roboguide) werden neue Produktionsläufe vorbereitet und optimiert, ohne die Anlagen auf dem Hallenboden zu blockieren. Von der Konstruktion von Spannvorrichtungen und Greifern bis hin zur Optimierung der Bearbeitungsbahnen wird der gesamte Prozess im Vorfeld entwickelt und validiert.Das Ergebnis: Schnellere Integration vor Ort, minimierte Stillstandzeiten und maximierte Anlagenverfügbarkeit.
Anlagen für die Fernwartung vernetzen
Eine direkt mit ihrem Hersteller vernetzte Anlage kann wesentlich schneller gewartet werden. Die Fernwartung (Telemaintenance) ermöglicht die Diagnose von Fehlern, die Anpassung von Parametern oder Software-Updates, ohne auf die Anreise eines Technikers warten zu müssen. Für abgelegene Gießereien oder den Betrieb im Mehrschichtsystem macht dies oft den Unterschied zwischen einem einstündigen Stopp und einem zweitägigen Stillstand aus.
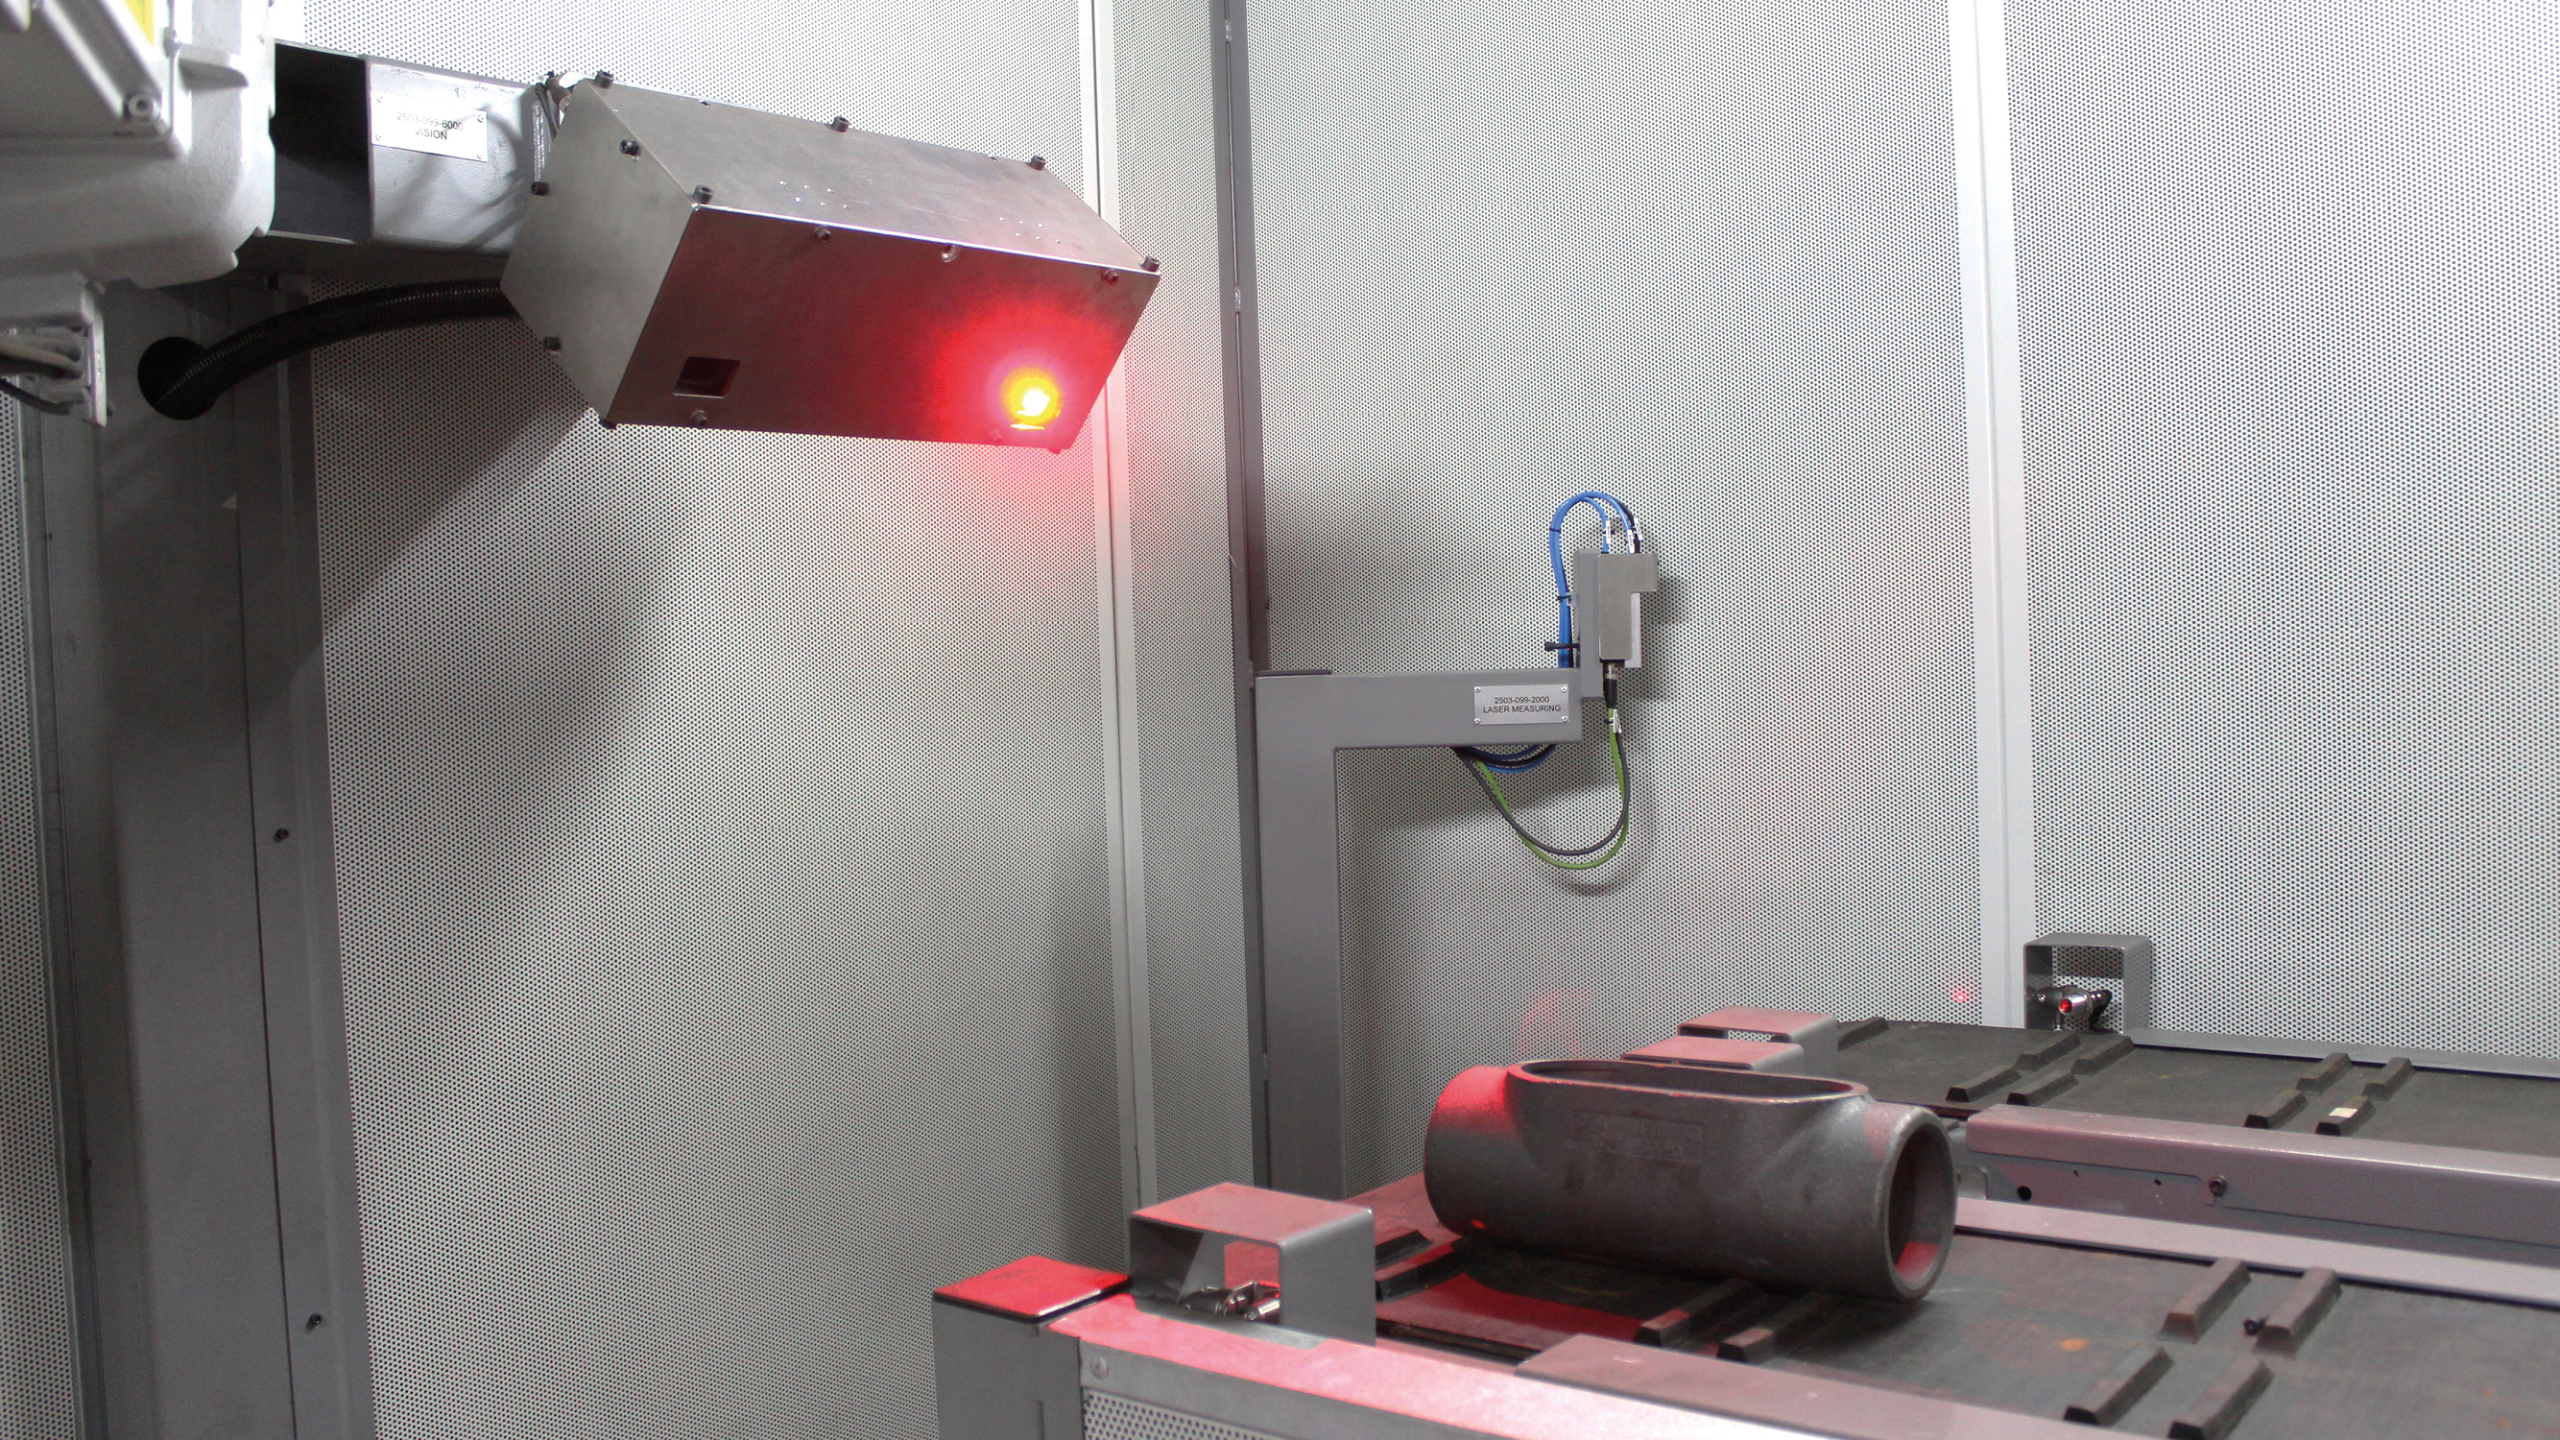
3D-Bildverarbeitungssysteme können in bestehende SiiF-Roboterzellen nachgerüstet werden
4/ Die Tücken einer schrittweisen Modernisierung
Die Integration in bestehende Gebäude unterschätzen
Eine Gießereihalle wurde in der Regel nicht von vornherein für die Aufnahme einer Roboterzelle konzipiert. Die Tragkraft beziehungsweise Unterfahrhöhe von Hallenkranen, Fundamentgruben, Staub, Hitze, Lärm und Staplerverkehr müssen vor der Planung der Zelle neu bewertet werden. Auch die Sicherheitsbereiche benachbarter Maschinen müssen überprüft werden. Die Modifikation einer bestehenden Produktionslinie erfordert eventuell eine Neubewertung der Konformität. Ein Integrator mit tiefem Gießereiwissen führt dieses Audit vor Ort durch und nicht nur am Reißbrett.
Die Belegschaft vergessen
Eine robotergestützte Putzzelle, die von den Mitarbeitern nicht akzeptiert oder unzureichend bedient wird, liefert am Ende weniger Leistung als ein motivierter Bediener. Die besten Projekte binden die Mitarbeiter aus der Putzerei direkt ab der Machbarkeitsstudie ein: Sie kennen die schwierigen Bauteile und wiederkehrenden Gussfehler. Sie werden dadurch ganz natürlich zu den Hauptbedienern und Paten der Zelle. Schulungen müssen von Tag eins an eingeplant werden, um die Teams beim Erlernen der neuen Zellen und Produktionslinien zu unterstützen, damit sie die neu installierten Anlagen verstehen, bedienen und instand halten können.
Alles vernetzen wollen, bevor ein erster Erfolg erzielt ist
Es ist verlockend, jede Maschine an ein zentrales MES-System anzubinden. Ohne einen ersten modernisierten und profitablen Arbeitsplatz kann sich ein solches Vorhaben jedoch schnell festfahren. Ein in sechs Monaten erzielter, messbarer Return on Investment (ROI) ist wertvoller als eine umfassende Architektur, die niemals vollständig implementiert wird.
5. Wie sieht eine erfolgreiche Modernisierung aus?
Der am häufigsten beschrittene Weg verläuft in drei Schritten:
-
Die erste Station: Der identifizierte Engpass wird automatisiert, verbunden mit einer Bedienerschulung. Durchsatz, Ausschussquote und Krankenstand werden vor und nach der Umstellung gemessen.
-
Erweiterung oder zweite Zelle: Zellen-Optimierungen (Bildverarbeitung, Fördersysteme, Offline-Programmierung) oder eine zweite Zelle werden implementiert – teilweise finanziert durch die Erträge des ersten Projekts.
-
Eine zusammenhängende Linie: Modernisierte Arbeitsplätze werden miteinander vernetzt (Teiletransfer, Austausch von Produktionsdaten), sofern dies für den Betrieb betriebswirtschaftlich sinnvoll ist.
Es besteht kein Zwang, bis zur dritten Stufe zu gehen. Für viele Gießereien reichen ein oder zwei gut positionierte Zellen aus, um die Wirtschaftlichkeit des Werks grundlegend zu verändern.
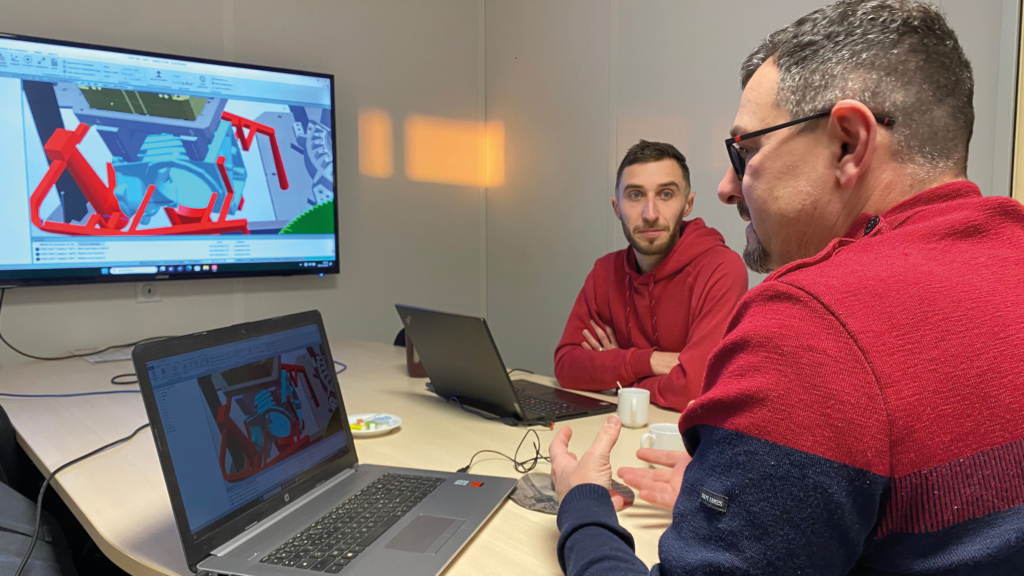
Workforce training ensures seamless equipment integration
Fazit
Die Modernisierung einer Gießerei ist keine Frage des Gesamtbudgets, sondern der operativen Prioritäten. Das richtige erste Projekt ist jenes, das die Linie entlastet, die Mitarbeiter entlastet und schnell messbare Ergebnisse liefert.
Seit über vierzig Jahren entwickelt und fertigt SiiF in Caudan (Frankreich) Putz- und Nachbearbeitungslösungen für Gießereien von Gusseisen, Aluminium und Stahllegierungen. Das Unternehmen integriert sich in bestehende Werkshallen und begleitet die Teams noch lange nach der Inbetriebnahme.
Möchten Sie wissen, welcher Arbeitsplatz in Ihrer Halle als Erstes modernisiert werden sollte? Sprechen Sie mit uns über Ihr Projekt.
Häufig gestellte Fragen (FAQ)
Kann eine Gießerei ohne Produktionsstopp modernisiert werden?
Ja, größtenteils. Eine Roboterzelle wird im Werk des Lieferanten vormontiert und optimiert, bevor sie nach Kundenvorgabe vor Ort installiert wird. Der Produktionsstillstand für den betroffenen Arbeitsplatz beschränkt sich rein auf die Installations- und Inbetriebnahmemhase, während der restliche Betrieb weiterläuft.
Muss der gesamte Maschinenpark ausgetauscht werden, um eine Gießerei zu automatisieren?
Nein. Sie können eine Roboterzelle hinzufügen, ein 3D-Vision-System in eine bestehende Zelle integrieren oder Fernwartungsfunktionen neben Ihren Altanlagen einrichten. Ein Maschinenaustausch ist nur dann sinnvoll, wenn eine Anlage die Produktionsgeschwindigkeit limitiert oder strenge Qualitäts- und Sicherheitsstandards nicht erfüllt.
Welcher Arbeitsplatz sollte bei der Gießereimodernisierung priorisiert werden?
Beginnen Sie mit dem Arbeitsplatz, der den Engpass für die gesamte Linie darstellt. In den meisten Gießereien ist dies die Putzerei (Entgraten und Abtrennen), da dies der arbeitsintensivste, körperlich anstrengendste und schwerst zu besetzende Bereich ist.
Kann ein Roboter in einem älteren Werk installiert werden?
Ja, vorausgesetzt, es erfolgt vor der Machbarkeitsstudie eine präzise Bestandsaufnahme aller bestehenden Einschränkungen: verfügbare Grundfläche, Kranbahnhöhe, Staub, Hitze, Materialfluss und Sicherheitsabstände zu Nachbarmaschinen. Es gibt kompakte, standardisierte Zellenkonfigurationen, die speziell für beengte oder ungewöhnlich geschnittene Hallen entwickelt wurden.
Ist Robotik für eine kleine Gießerei mit hoher Produktvielfalt rentabel?
Das kann sie sein, vorausgesetzt, die Putzzelle ist flexibel und Teilewechsel erfolgen schnell. Durch die Offline-Programmierung lassen sich Pfade für neue Komponenten vorbereiten, ohne dass die Zelle stillsteht. Das macht die Automatisierung auch bei moderaten Stückzahlen praktikabel.
Wie lange dauert ein Modernisierungsprojekt?
Das hängt vom Umfang ab. Eine erste automatisierte Station lässt sich typischerweise innerhalb weniger Monate realisieren – von der Konstruktion über die Inbetriebnahme bis zur Schulung der Bediener. Nachfolgende Phasen orientieren sich dann an den erzielten Einsparungen.