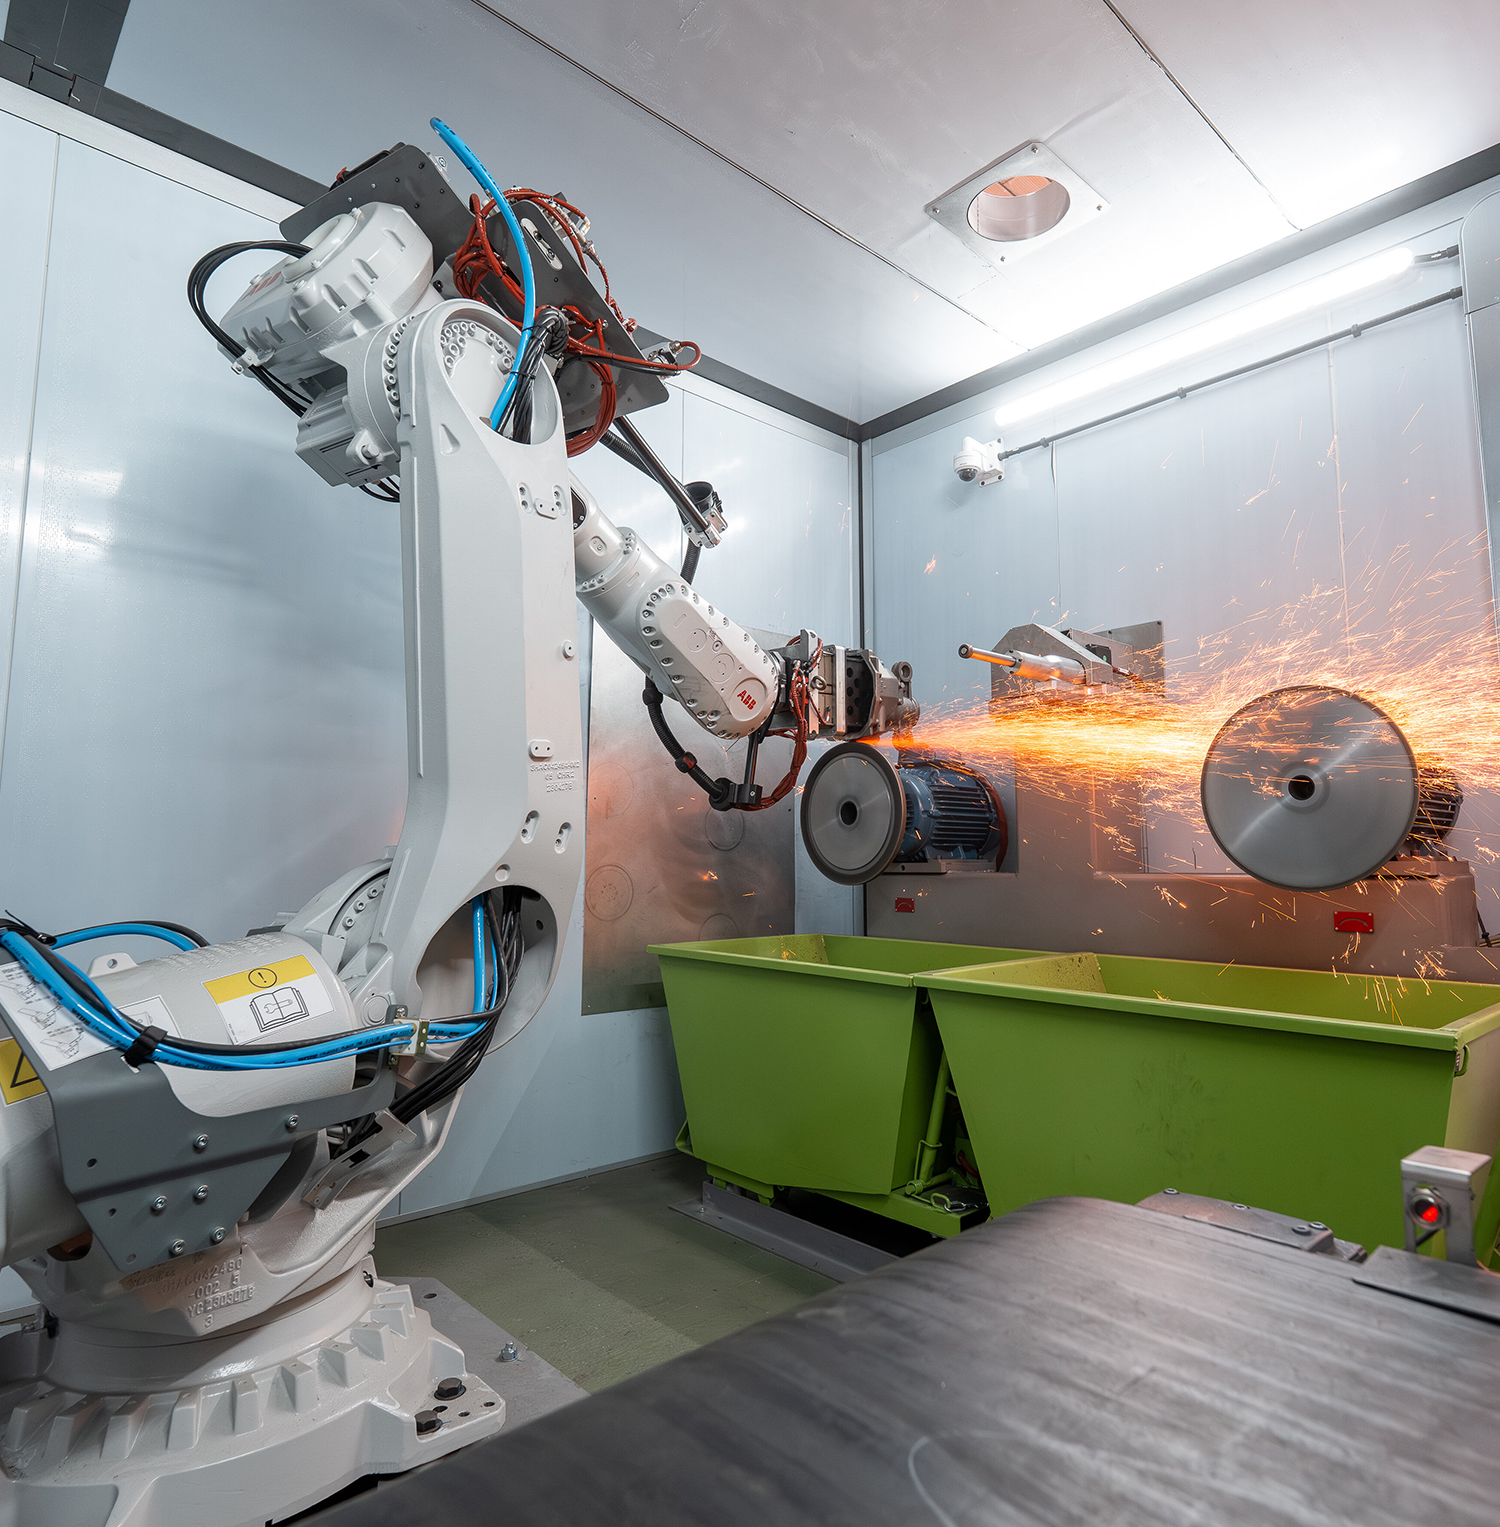

Można zmodernizować odlewnię bez wyburzania hali produkcyjnej. Skuteczna metoda polega na zlokalizowaniu stanowiska, które spowalnia całą produkcję, a następnie na jego priorytetowej modernizacji: dołożeniu robota obok istniejącej maszyny, wdrożeniu systemu wizyjnego na linii, zastosowaniu programowania offline czy zdalnego utrzymania ruchu. Reszta parku maszynowego pracuje bez zakłóceń. Oto jak to wdrożyć w praktyce i jakich kosztownych błędów unikać.
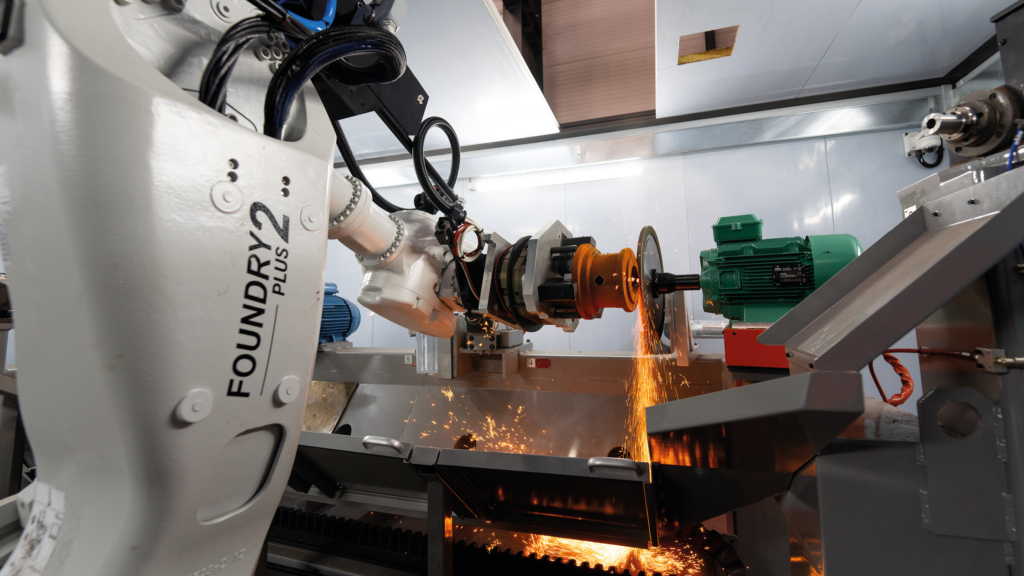
Nowoczesna cela robotyczna może zostać zintegrowana z istniejącym zakładem, bez konieczności wymiany całego parku maszynowego
W wielu odlewniach scenariusz wygląda dokładnie tak samo. Piece zostały zmodernizowane dziesięć lat temu, sekcja formierska działa bez zarzutu, a mimo to gotowe odlewy piętrzą się przed stanowiskiem gratowania. Doświadczeni operatorzy odchodzą, nowych kandydatów brak, a klienci oczekują pełnej identyfikowalności (traceability), której nikt w tym trybie nie ma czasu zapewnić. Pojawia się naturalna pokusa, by zacząć wszystko od zera. Nie jest to jednak jedyna właściwa odpowiedź.
1/ Dlaczego warto modernizować etapami zamiast wymieniać wszystko?
Starszy park maszynowy nie oznacza sprzętu przestarzałego
Dziesięcioletnia maszyna do formowania lub dobrze utrzymana okrawarka mogą bezawaryjnie pracować jeszcze przez lata. Najszybciej starzeje się nie sama mechanika, lecz systemy sterowania, logistyka wokół maszyny oraz brak cyfrowego obiegu danych. Starzeją się także stanowiska ręczne, które obsługują te procesy. Modernizacja odlewni polega najczęściej na usprawnieniu otoczenia maszyn, a nie na wymianie samych urządzeń.
Ile naprawdę kosztuje kompletna wymiana?
Cena nowych maszyn to tylko część wydatków. Generalna wymiana linii wymusza przeprowadzenie prac budowlanych (inżynierii lądowej), zmianę układu przepływu materiałów, wielotygodniowy przestój produkcji oraz konieczność ponownej kwalifikacji odlewów u klientów kluczowych (donneurs d’ordres). W przypadku odlewni dostarczających komponenty dla sektora motoryzacyjnego lub kolejowego ta ostatnia procedura może trwać miesiącami. Modernizacja etapami rozkłada koszty inwestycyjne w czasie i ogranicza ryzyko: każdy kolejny krok musi udowodnić swoją efektywność, zanim uruchomiony zostanie następny.
2/ Od czego zacząć: identyfikacja wąskiego gardła w hali
Właściwe kryterium: wąskie gardło, a nie najstarsza maszyna
Naturalnym odruchem jest wymiana sprzętu, który wydaje się najstarszy. Tymczasem najszybszy zwrot z inwestycji przynosi zazwyczaj modernizacja stanowiska, które ogranicza tempo całej linii produkcyjnej. W większości odlewni tym wąskim gardłem (goulot d’étranglement) jest wydział wykańczania (parachèvement): gratowanie, szlifowanie czy odcinanie układów wlewowych. Są to stanowiska uciążliwe fizycznie, trudne w obsłudze rekrutacyjnej, a jakość obróbki zależy na nich bezpośrednio od konkretnego operatora.
Audyt stanu faktycznego w pięciu pytaniach
Zanim przejdzie się do wyceny projektu, na wstępie warto odpowiedzieć na pięć pytań:
-
Na którym stanowisku gromadzi się najwięcej produkcji w toku (en-cours)?
-
Gdzie kumulują się poprawki, odrzuty i reklamacje klientów?
-
Na których stanowiskach notuje się największą rotację pracowników, zwolnienia lekarskie lub ograniczenia zdrowotne?
-
Jakie rodziny odlewów (stop, masa, geometria) są produkowane i jakie są ich roczne wolumeny?
-
Jaką przestrzeń fizycznie dysponujemy wokół wytypowanego stanowiska?
Odpowiedzi na te pytania wskazują priorytetowy obszar operacyjny. To tam powinien rozpocząć się pierwszy projekt modernizacyjny.
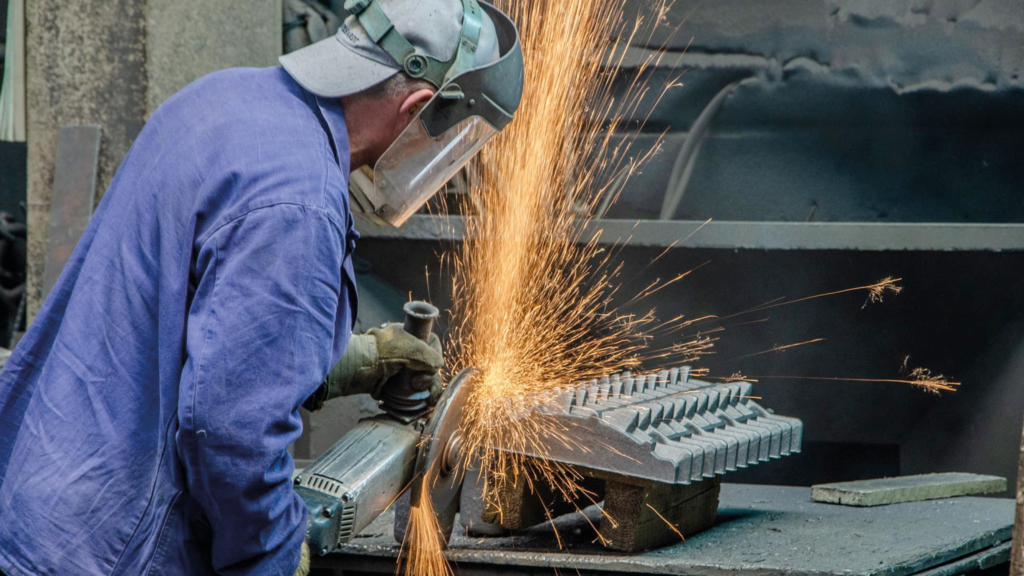
Operator przy ręcznym stanowisku gratowania
3/ Cztery dźwignie modernizacji bez konieczności wymiany całego wyposażenia
Instalacja celi zrobotyzowanej na istniejącym stanowisku
To najbardziej widoczny element modernizacji. Zrobotyzowana cela gratująca zastępuje jedno lub kilka stanowisk ręcznych, nie naruszając przy tym wcześniejszych etapów procesu, takich jak formowanie czy wybije odlewów (wybijanie z masy). Standaryzowane cele, jak seria SiiF ECO, pozwalają obniżyć nakłady inwestycyjne i skrócić czas montażu. W przypadku odlewów o dużej masie, dedykowane cele (SiiF HEAVY) obsługują komponenty o wadze sięgającej nawet około 15 ton. Zakład zachowuje swoje dotychczasowe maszyny, ciągi transportowe i zespół; zmienia się jedynie najbardziej obciążone stanowisko.
Wdrożenie przemysłowych systemów wizyjnych na linii
Kamerę 2D lub 3D można zintegrować ze zrobotyzowaną celą – zarówno na wejściu na stanowisko, jak i wewnątrz niego. Technologia ta daje szerokie możliwości:
-
Pozycjonowanie odlewu przed obróbką mechaniczną
-
Zapewnienie buforowania/akumulacji (obróbka odlewów w seriach) z możliwością dodania przenośników wejściowych i wyjściowych
-
Wykrywanie wypływek (bavures) na podstawie cyfrowego modelu referencyjnego
-
Zbieranie danych cyfrowych dla każdego pojedynczego odlewu
Wizyjne systemy 3D stanowią zazwyczaj najmniej kosztowny sposób na spełnienie wymagań klientów w zakresie identyfikowalności (traceability) – i to bez konieczności zwiększania liczby kontrolerów jakości. Rozwiązania SiiF z zakresu wizji przemysłowej i kontroli jakości mogą być bezpośrednio integrowane z istniejącymi instalacjami SERF lub SiiF.
Programowanie offline – koniec z przestojami produkcyjnymi
Częsta obawa w odlewniach z bogatym asortymentem (multi-referencyjnych) dotyczy konieczności spędzania wielu godzin na przeprogramowywaniu robota przy każdej nowej części, co zatrzymuje całą celę. Dzięki programowaniu offline (RobotStudio, Roboguide itp.) nowe kampanie produkcyjne są przygotowywane i optymalizowane bez unieruchamiania urządzeń na hali. Od projektowania oprzyrządowania mocującego i chwytaków, po optymalizację ścieżek narzędziowych obróbki wykańczającej – cały proces jest przygotowywany i weryfikowany z wyprzedzeniem. Rezultat: szybsza integracja na obiekcie, krótsze czasy przestojów i wyższa dostępność maszyn.
Podłączenie urządzeń i zdalne utrzymanie ruchu (telediagnostyka)
Sprzęt połączony sieciowo z dostawcą podlega znacznie szybszej naprawie. Zdalne utrzymanie ruchu (télémaintenance) umożliwia zdiagnozowanie usterki, korektę parametrów lub aktualizację oprogramowania bez oczekiwania na przyjazd serwisu. Dla odlewni pracującej w systemie wielozmianowym lub zlokalizowanej z dala od centrów serwisowych oznacza to często różnicę między godzinnym a dwudniowym przestojem linii.
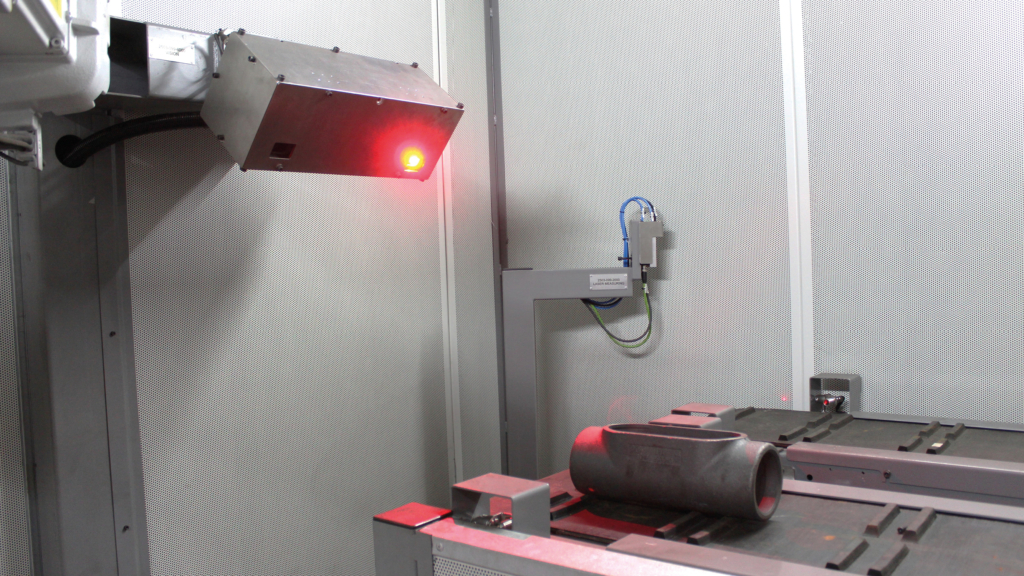
System wizyjny 3D można wdrożyć w istniejącej już celi zrobotyzowanej SiiF
4/ Pułapki modernizacji etapami
Niedoszacowanie integracji w istniejącej hali
Hala odlewnicza nie była projektowana z myślą o instalacji celi zrobotyzowanej. Wysokość pod suwnicą, kanały technologiczne, pył, wysoka temperatura, hałas oraz ruch wózków widłowych – wszystkie te czynniki muszą zostać przeanalizowane przed przystąpieniem do projektowania celi. Należy również zweryfikować bezpieczeństwo maszyn sąsiadujących. Modyfikacja istniejącej linii produkcyjnej może wymusić ponowną ocenę jej zgodności z normami bezpieczeństwa (ocenę ryzyka i certyfikację). Integrator znający specyfikę branży odlewniczej przeprowadza taką inwentaryzację bezpośrednio na obiekcie, a nie wyłącznie na podstawie planów architektonicznych.
Pominięcie zespołu ludzkiego
Zrobotyzowana cela wykańczająca, która nie zostanie zaakceptowana lub odpowiednio opanowana przez załogę, może produkować mniej niż zmototywowany operator. Najlepsze projekty angażują pracowników zajmujących się obróbką wykańczającą już na etapie studium wykonalności (feasibility study): to oni najlepiej znają problematyczne odlewy oraz powtarzające się wady. Dzięki temu w sposób naturalny stają się operatorami (pilotami) nowej celi. Szkolenie musi zostać zaplanowane od samego początku, aby pomóc zespołom w oswojeniu się z obsługą i pełnym opanowaniem celi zrobotyzowanej lub nowej linii produkcyjnej. Pozwoli im to skutecznie rozumieć, użytkować i utrzymywać w ruchu nowo zainstalowane systemy obróbki wykańczającej.
Próba podłączenia wszystkiego przed osiągnięciem pierwszych rezultatów
Kusząca jest chęć podłączenia wszystkich maszyn do systemu nadzoru i wizualizacji (SCADA / MES). Jednak bez pierwszego zmodernizowanego i rentownego stanowiska przedsięwzięcie to może utknąć w martwym punkcie. Lepszy jest mierzalny zysk w ciągu sześciu miesięcy niż kompleksowa architektura, która nigdy nie zostaje ukończona.
5/ Jak wygląda udana modernizacja?
Ścieżka, która sprawdza się najczęściej, składa się z trzech etapów:
-
Pierwsze stanowisko: zrobotyzowanie zidentyfikowanego wąskiego gardła wraz ze szkoleniem operatorów. Mierzy się tempo produkcji, poziom odrzutów i absencję przed wdrożeniem i po nim.
-
Rozbudowa lub druga cela: ulepszenia celi (system wizyjny, przenośniki, programowanie offline itp.) lub druga cela zrobotyzowana, finansowane po części z zysków wygenerowanych przez pierwszy projekt.
-
Spójna linia produkcyjna: połączenie zmodernizowanych stanowisk ze sobą (transfer odlewów, przesył danych produkcyjnych), o ile ma to uzasadnienie ekonomiczne i operacyjne dla zakładu.
Nic nie zmusza odlewni do przechodzenia przez wszystkie trzy kroki. W przypadku wielu zakładów odlewniczych jedna lub dwie dobrze umiejscowione cele w zupełności wystarczą, aby trwale odmienić rachunek ekonomiczny i rentowność hali produkcyjnej.
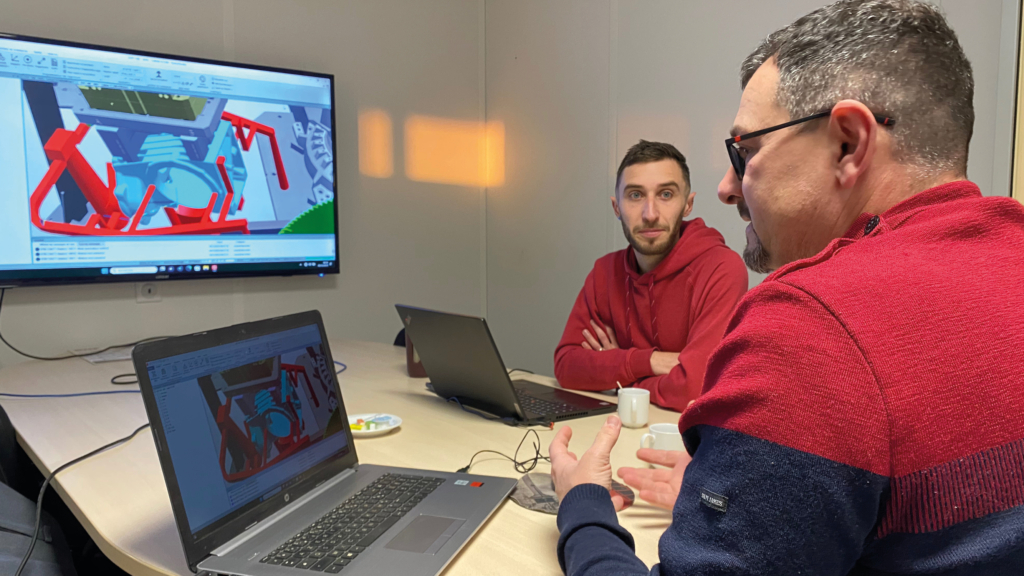
Szkolenie zespołów pozwala na ich lepszą integrację / lepsze wdrożenie
Podsumowanie
Modernizacja odlewni to nie kwestia budżetu całkowitego, lecz właściwego ustalenia priorytetów. Trafny pierwszy projekt to taki, który odblokowuje linię produkcyjną, przynosi ulgę operatorom i szybko daje mierzalne efekty. Od ponad czterdziestu lat firma SiiF projektuje i montuje w Caudan (Morbihan) rozwiązania z zakresu obróbki wykańczającej odlewów z żeliwa, aluminium oraz stopów stali. Enterprise z powodzeniem integruje swoje systemy z istniejącymi zakładami oraz zapewnia wsparcie dla zespołów po wdrożeniu i uruchomieniu urządzeń.
Chcesz dowiedzieć się, które stanowisko w Twojej hali produkcyjnej należy zmodernizować w pierwszej kolejności? Porozmawiajmy o Twoim projekcie.