

Es posible modernizar una fundición sin desmantelar el taller. El método que funciona consiste en identificar el puesto que estrangula toda la producción y modernizarlo prioritariamente: un robot añadido junto a una máquina existente, un sistema de visión integrado en la línea, programación fuera de línea (offline) o mantenimiento remoto. El resto del parque de maquinaria sigue funcionando. A continuación, te explicamos cómo abordarlo y los errores costosos que se deben evitar.
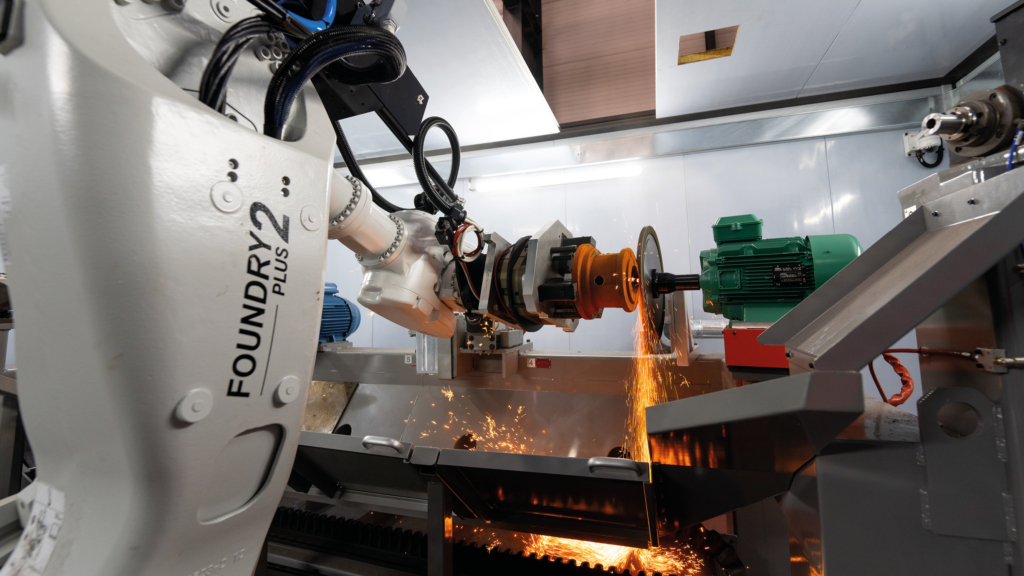
Una célula reciente puede integrarse en un taller existente sin reemplazar todo el parque de maquinaria.
1. ¿Por qué modernizar por etapas en lugar de reemplazarlo todo?
Un parque de maquinaria antiguo no es un parque obsoleto
Una máquina de desarenado de veinte años o una recortadora bien mantenida aún pueden funcionar de manera fiable durante años. Lo que envejece más rápido rara vez es la mecánica: son los sistemas de control, la manipulación de materiales alrededor de la máquina y la falta de trazabilidad de datos. También son los puestos manuales que la rodean. Modernizar una fundición a menudo significa optimizar los procesos alrededor de las máquinas, no las máquinas en sí mismas.
Lo que realmente cuesta un reemplazo completo
El precio de los equipos es solo una parte de la factura. Un reemplazo global exige reestructurar la ingeniería civil, desplazar flujos de trabajo, detener la producción durante varias semanas y revalidar las piezas ante los clientes (OEMs y sector automotriz/ferroviario). Para una fundición que suministra a estos sectores, esta última etapa por sí sola puede llevar meses.
La modernización por etapas distribuye la inversión de capital (CapEx) y limita el riesgo: cada fase debe demostrar su eficacia y retorno de inversión antes de lanzar la siguiente.
2. Por dónde empezar: encontrar el cuello de botella del taller
El criterio correcto: el cuello de botella, no la máquina más vieja
El reflejo natural suele ser reemplazar el equipo que parece más anticuado. Sin embargo, el beneficio de productividad más rápido casi siempre proviene de abordar el puesto que restringe el ritmo de toda la línea. En la mayoría de las fundiciones, este cuello de botella se encuentra en el acabado (post-fundición): desbarbado, amolado y corte de canales de colada. Son tareas pesadas, difíciles de cubrir y cuya calidad varía de un operador a otro.
El diagnóstico en cinco preguntas
Antes de presupuestar cualquier proyecto, estas cinco preguntas bastan para acotar el alcance:
-
¿Qué puesto acumula la mayor cantidad de material en proceso (WIP)?
-
¿Dónde se concentran las repeticiones, las piezas defectuosas y las reclamaciones de clientes?
-
¿Qué puestos tienen mayor rotación de personal, bajas médicas o restricciones ergonómicas?
-
¿Cuáles son las familias de piezas (aleación, peso, geometría) y sus volúmenes anuales?
-
¿De cuánto espacio físico se dispone realmente alrededor del puesto objetivo?
Las respuestas suelen señalar un único puesto prioritario. Ahí es donde debe desarrollarse el primer proyecto.
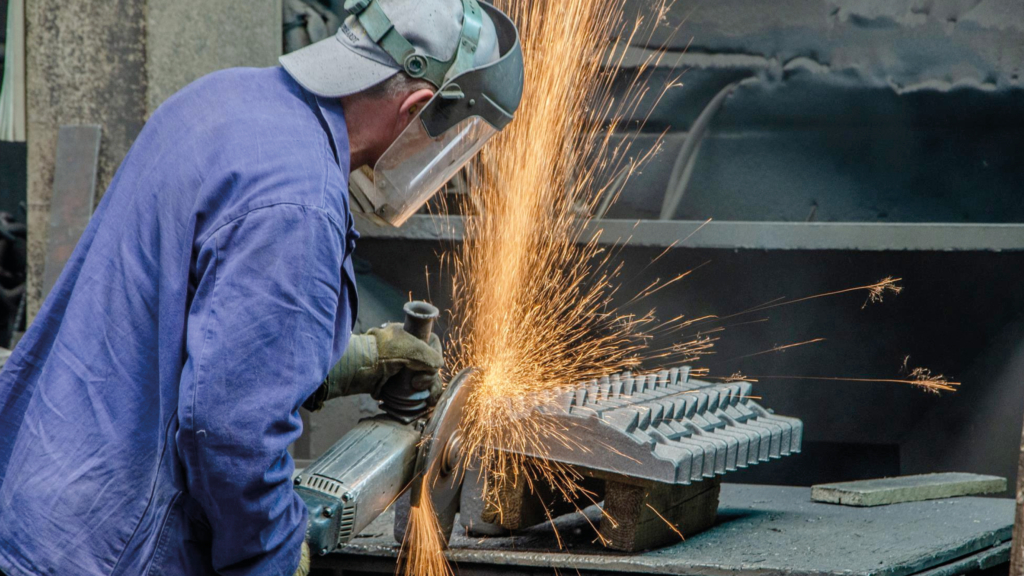
Operador trabajando en un puesto de desbarbado manual
3. Cuatro palancas para modernizar sin reemplazarlo todo
1. Instalar una célula robotizada en un puesto existente
Es la palanca más visible. Una célula de desbarbado robotizado ocupa el lugar de uno o varios puestos manuales, sin alterar, por ejemplo, el moldeo ni el desarenado aguas arriba. Las células estandarizadas, como la gama SiiF ECO, reducen la inversión y los plazos de instalación. Para componentes pesados, las células dedicadas (SiiF HEAVY) gestionan piezas de hasta quince toneladas. El taller conserva sus máquinas principales, flujos y equipos; solo cambia de aspecto el puesto más limitado.
2. Añadir visión artificial en la línea
Se puede integrar una cámara 2D o 3D en una célula robotizada, ya sea a la entrada del puesto o en su interior. Esta tecnología ofrece múltiples capacidades:
-
Localizar la pieza de fundición con precisión antes del mecanizado.
-
Gestionar las necesidades de acumulación (tratamiento de lotes en serie) mediante la posible incorporación de transportadores de entrada y salida.
-
Detectar rebabas residuales comparando las piezas con un modelo de referencia digital.
-
Recopilar datos de producción procesables para cada pieza individual.
La visión 3D suele ser la forma más rentable de cumplir con los estrictos requisitos de trazabilidad de los clientes sin multiplicar los controladores de calidad independientes. Las soluciones de visión industrial y control de calidad de SiiF se pueden acoplar fácilmente a una instalación existente SERF o SiiF.
3. Programar fuera de línea (offline) para evitar detener la producción
El temor clásico en las fundiciones multireferencia es tener que pasar horas reprogramando el robot con cada cambio de pieza, manteniendo la célula detenida. Gracias a la programación fuera de línea (OLP, con herramientas como RobotStudio o Roboguide), las nuevas campañas de producción se preparan y optimizan sin inmovilizar los equipos de la planta. Desde el diseño de utillajes de sujeción y pinzas hasta la optimización de las trayectorias de acabado, todo el proceso se diseña y valida de forma preliminar.
-
El resultado: Una integración más rápida in situ, tiempos de inactividad reducidos al mínimo y una alta disponibilidad de las instalaciones.
4. Conectar los equipos para realizar mantenimiento remoto
Un equipo conectado directamente a su proveedor puede diagnosticarse y repararse con mucha mayor rapidez. El mantenimiento remoto (teleasistencia) permite diagnosticar averías, ajustar parámetros o actualizar programas de software sin esperar el desplazamiento presencial de un técnico. Para una fundición aislada o que opera en régimen de turnos continuos, esto marca la diferencia entre una parada de una hora y un cierre de dos días.
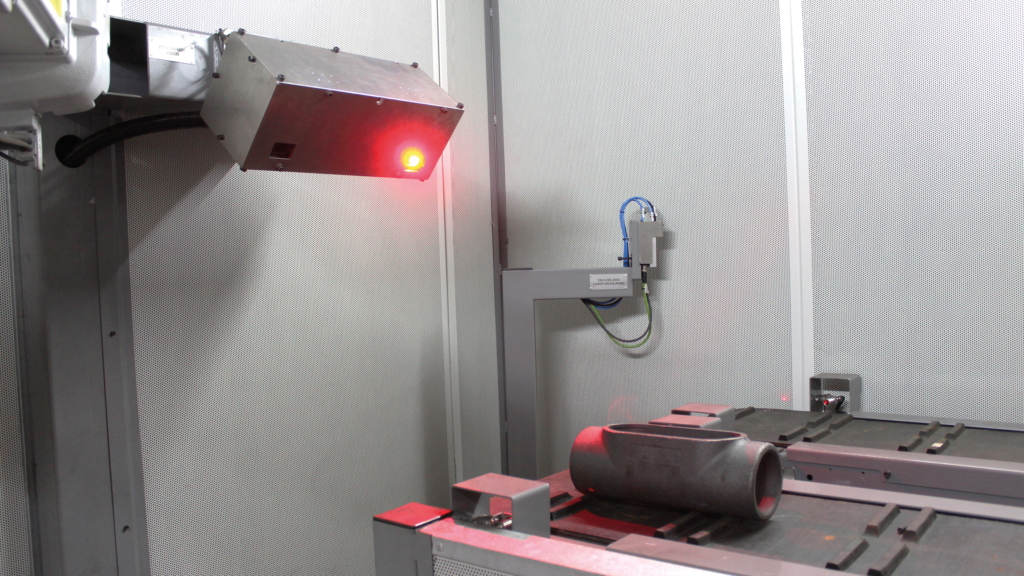
Se puede añadir visión 3D a una célula robotizada SiiF ya existente
4. Los escollos de una modernización progresiva
Subestimar la integración en un edificio existente
Un taller de fundición rara vez fue diseñado originalmente para albergar una célula robotizada. La altura libre bajo el puente grúa, las fosas, el polvo, la temperatura ambiental, el ruido y la circulación de carretillas elevadoras deben reevaluarse antes de diseñar la célula. También es necesario verificar los perímetros de seguridad alrededor de la maquinaria vecina. Modificar una línea de producción existente puede requerir la reevaluación de su conformidad normativa. Un integrador experto en fundición realiza esta auditoría in situ, no sobre planos.
Olvidarse de los equipos humanos
Una célula robotizada de acabado que sea mal recibida o mal dominada por los operarios puede rendir menos que un operario motivado. Los mejores proyectos involucran a los operadores de acabado desde la fase de estudio de viabilidad: ellos conocen mejor que nadie las piezas complejas y los defectos recurrentes. De manera natural, se convierten posteriormente en los operadores principales de la célula. La formación debe planificarse desde el primer día para acompañar a los equipos en la toma de control y dominio de las nuevas soluciones, permitiéndoles comprender, explotar y mantener los equipos eficazmente.
Querer conectarlo todo antes de obtener un primer resultado
Es muy tentador conectar todas las máquinas a un sistema centralizado de supervisión (MES). Sin embargo, sin un primer puesto modernizado y rentable, este tipo de proyecto puede estancarse rápidamente. Es preferible obtener un beneficio medible en seis meses que diseñar una arquitectura completa que nunca llega a completarse.
5. ¿Cómo es una modernización exitosa?
La trayectoria más habitual se articula en tres fases:
-
Un primer puesto: el cuello de botella identificado se robotiza, acompañado de la formación de los operarios. Se miden la cadencia, el índice de rechazos y el absentismo antes y después.
-
Una ampliación o segunda célula: mejoras complementarias en la célula (sistemas de visión, transportadores, programación offline) o una segunda célula, financiadas parcialmente gracias a los ahorros generados por el primer proyecto.
-
Una línea coherente: los puestos modernizados se interconectan (transferencia de piezas, intercambio de datos de producción) cuando aporta valor operativo real al taller.
No existe ninguna obligación de avanzar hasta la tercera etapa. Para muchas fundiciones, una o dos células estratégicamente ubicadas bastan para transformar por completo la ecuación económica del taller.
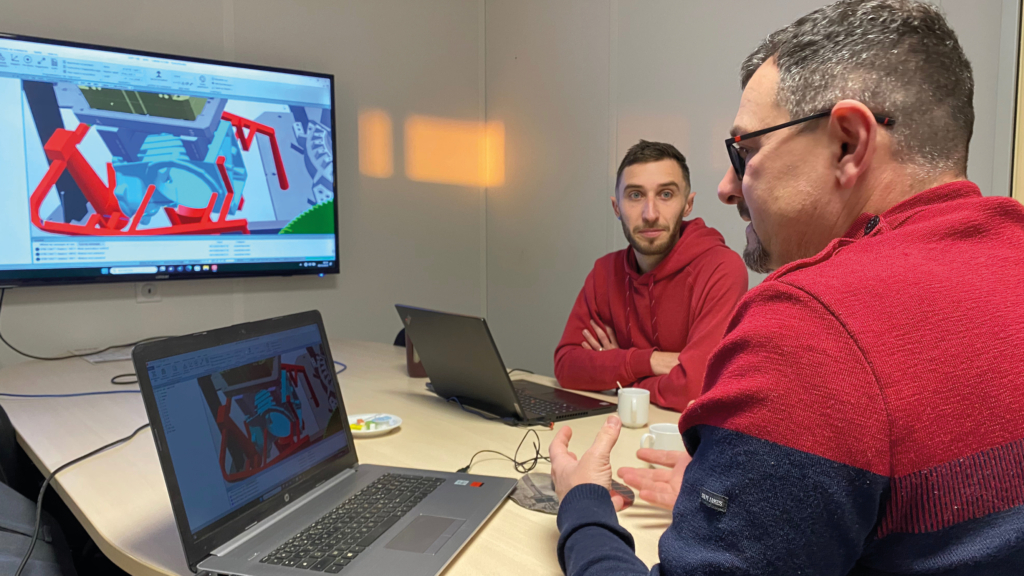
La formación de los equipos facilita una mejor integración
Conclusión
Modernizar una fundición no depende de un presupuesto global desorbitado, sino de establecer las prioridades operativas correctas. El primer proyecto ideal es aquel que desbloquea la línea de producción, alivia el esfuerzo físico de los operadores y ofrece resultados rápidos y medibles.
Durante más de cuarenta años, SiiF ha diseñado y ensamblado soluciones de acabado para fundiciones de hierro, aluminio y aleaciones de acero, integrándose en talleres existentes y acompañando a los equipos mucho después de la puesta en marcha.
¿Desea saber qué puesto debería modernizar primero en su taller? Hablemos de su proyecto.
Preguntas frecuentes (FAQ): Modernización de una fundición
¿Se puede modernizar una fundición sin detener la producción?
Sí, en gran medida. Una célula robotizada se ensambla y ajusta en los talleres del proveedor antes de instalarse en la planta del cliente tras la aceptación previa. La parada del puesto afectado se limita estrictamente a la fase de instalación y puesta a punto, mientras el resto del taller continúa produciendo con normalidad.
¿Es necesario reemplazar toda la maquinaria para automatizar una fundición?
No. Es totalmente factible añadir una célula robotizada, integrar un sistema de visión 3D en una célula SiiF ya existente o habilitar una conexión de mantenimiento remoto junto a los equipos heredados. El reemplazo de maquinaria solo se justifica si el equipo actual limita el ritmo de producción o deja de cumplir con las exigencias de calidad o seguridad.
¿Por qué puesto se debe empezar la modernización de una fundición?
Por el puesto que genera el cuello de botella en toda la línea. En la inmensa mayoría de las fundiciones, este cuello de botella se sitúa en el departamento de acabado, específicamente en el desbarbado: es el puesto más manual, físicamente exigente y más difícil de cubrir con personal.
¿Se puede instalar un robot en un taller antiguo?
Sí, siempre que se realice un análisis técnico previo y preciso antes del estudio de viabilidad: espacio disponible en suelo, altura del puente grúa, presencia de polvo y calor, flujos de piezas y medidas de seguridad para la maquinaria colindante. Existen modelos de células compactas y estandarizadas diseñadas específicamente para adaptarse a naves industriales con dimensiones o configuraciones especiales.
¿Es rentable la robotización para una fundición pequeña y con gran variedad de referencias?
Puede serlo, siempre que la célula robotizada de acabado sea polivalente y los tiempos de carga y descarga de las referencias sean rápidos. La programación fuera de línea (offline) permite preparar las trayectorias para componentes nuevos sin necesidad de inmovilizar la célula productiva, haciendo que la automatización sea altamente viable incluso para series de producción moderadas.
¿Cuánto tiempo dura un proyecto de modernización?
Depende enteramente del alcance. La implementación de un primer puesto robotizado suele completarse en pocos meses, abarcando desde el estudio inicial hasta la puesta en marcha y la formación del personal. Las fases posteriores se despliegan de forma progresiva al ritmo de los resultados obtenidos.